


Jeśli kiedykolwiek spędziłeś czas w warsztacie produkcji precyzyjnej – gdzie tolerancje mierzone są w milionowych częściach cala, a nawet najmniejszy błąd może skutkować wyrzuceniem części wartej tysiące – wiesz, jak bezlitosne mogą być procesy takie jak wycinarka drutowa. Zajmuję się tym sprzętem od ponad dziesięciu lat, współpracując z warsztatami, od dostawców motoryzacyjnych produkujących dysze wtryskiwaczy paliwa po producentów urządzeń medycznych wytwarzających drobne elementy chirurgiczne i jedno pytanie pojawia się częściej niż jakiekolwiek inne: „Co sprawia, że precyzyjny system drutowy EDM o średniej prędkości (MS-WEDM) jest wystarczająco spójny, aby dostarczać części spełniające te rygorystyczne specyfikacje?” Krótka odpowiedź kryje się w często pomijanym podstawowym elemencie: systemie wykrywania elektrod. Większość operatorów koncentruje się na naprężeniu drutu, ciśnieniu przepłukiwania lub ścieżce CNC, ale system wykrywania elektrody to cicha poręcz, która zapewnia dokładność, stabilność i niezawodność każdego cięcia. Omówmy, co robi, dlaczego nie podlega negocjacjom w przypadku precyzyjnego MS-WEDM i jak nasza linia maszyn, w tymOL500CT Precyzyjna elektrodrążarka drutowa średniej prędkości, wykorzystuje tę technologię, aby zapewniać wyniki, na których polegają nasi klienci.
Najpierw przyjrzyjmy się, jak działa elektroerozja drutowa w najbardziej podstawowym wydaniu: cienki, stale poruszający się drut (zwykle mosiądz, mosiądz ocynkowany lub miedź) działa jak elektroda, a iskiernik między drutem a przewodzącym przedmiotem obrabianym powoduje erozję materiału, wycinając kształt. W przypadku systemów o średniej prędkości (w których drut przesuwa się z szybkością 3–12 m/s, co jest idealnym rozwiązaniem pomiędzy bardzo dokładnym wykończeniem przy małej prędkości a krótszymi czasami cykli przy dużej prędkości) drut nie jest ponownie używany setki razy, jak w maszynie wolnoobrotowej — więc porusza się szybciej, a jakakolwiek przerwa w tym ruchu lub iskiernik może zakłócić całe cięcie. Właśnie tu z pomocą przychodzi wykrywanie elektrod: to sieć czujników i algorytmów sterujących, które monitorują każdy aspekt interakcji drut-elektroda w czasie rzeczywistym i dostosowują się tak, aby zapobiegać błędom, zanim staną się one kosztownym złomem.
Zacznijmy od jego pierwszej, najważniejszej funkcji: regulacji iskiernika. Iskiernik to niewielka odległość – zwykle od 0,025 do 0,1 mm – pomiędzy drutem a przedmiotem obrabianym. Zbyt blisko spowoduje zwarcie drutu, wtopienie się w obrabiany przedmiot lub pęknięcie pod nagłym przypływem prądu. Zbyt daleko, a iskra w ogóle nie przeskoczy, co prowadzi do „przeskakiwania” w cięciu, co powoduje powstanie grzbietu, niewspółosiowość lub niekompletny element. System wykrywania elektrody mierzy napięcie i prąd w iskierniku tysiące razy na sekundę, przekazując dane do sterownika CNC maszyny. Na przykład, jeśli system wykryje, że napięcie szczeliny spada zbyt szybko (oznaka, że drut zbliża się zbyt blisko), reguluje oś Z maszyny, aby nieznacznie wycofać obrabiany przedmiot; w przypadku skoków napięcia (przerwa jest zbyt duża) przesuwa przedmiot obrabiany, aby przywrócić optymalną odległość. To nie jest regulacja uniwersalna – naszaPrecyzyjny drut EDM o średniej prędkościlinia kalibruje iskiernik według materiału, grubości i pożądanego wykończenia, więc nawet w przypadku hartowanej stali narzędziowej o grubości 100 mm lub tytanu o grubości 0,5 mm system utrzymuje spójność. Widziałem sklepy z gorszymi systemami, które rujnowały 5–10% swojej pracy z powodu nieuregulowanych iskierników; w przypadku naszych maszyn liczba ta spada do mniej niż 1% dzięki dostrajaniu w czasie rzeczywistym.
Następnie zapobieganie przerwaniu przewodu. Przerwy w przewodach są koszmarem każdego operatora MS-WEDM. Przerwanie w połowie cięcia nie wymaga jedynie ponownego nawleczenia drutu (trudny proces w przypadku ciasnych konturów wewnętrznych) — oznacza to ponowne wykonanie całego cięcia od początku, jeśli część jest krytyczna, lub stratę godzin czasu na konfigurację, jeśli część jest jednorazowa. System detekcji elektrody stanowi pierwszą linię obrony przed przerwami, monitorując napięcie drutu, prędkość podawania drutu, a nawet stan powierzchni drutu przechodzącego przez prowadnice. W przypadku skoków naprężenia (oznaka, że drut zaczepia o prowadnicę lub zgina się), system nieznacznie spowolni podawanie drutu, aby zmniejszyć naprężenie, lub wstrzyma cięcie, jeśli napięcie przekroczy wstępnie ustawiony próg. Jeśli powierzchnia drutu wykazuje oznaki zużycia (w wyniku powtarzającego się kontaktu z prowadnicami lub erozji iskrowej), prędkość podawania zostanie dostosowana tak, aby używać świeżego drutu, zanim zużyty segment pęknie. Zintegrowaliśmy tę logikę specjalnie z modelami takimi jakOL630CT±30° Precyzyjna elektroerozja drutowa średniej prędkości, który tnie części o zwężających się ściankach (kąt ± 30°), gdzie nawet niewielkie zagięcie drutu może spowodować katastrofalne uszkodzenie zwężającej się części. Pierwsi klienci powiedzieli nam, że po aktualizacji do naszego systemu przecinają drut o połowę rzadziej niż w przypadku swoich starych maszyn.
Kolejną kluczową funkcją jest wyrównanie drutu i kompensacja zużycia prowadnicy. Drut w MS-WEDM przebiega przez górne i dolne zespoły prowadzące, które utrzymują go prosto i centralnie na ścieżce cięcia. Z biegiem czasu prowadnice ulegają zużyciu — w wyniku powtarzającego się kontaktu drutu tworzą się małe rowki, a uchwyty prowadnic przesuwają się nieznacznie pod wpływem wibracji — co powoduje znoszenie drutu poza osią. W przypadku części o wąskich tolerancjach wymiarowych (powiedzmy ± 0,002 mm) nawet odchylenie o 0,01 mm spowodowane zużyciem prowadnicy może sprawić, że część nie będzie nadawać się do użytku. System wykrywania elektrody wykorzystuje czujniki bezdotykowe do pomiaru położenia drutu przy górnej i dolnej prowadnicy co kilka cięć, porównując je z zaprogramowaną ścieżką CNC. Jeśli wykryje przesunięcie, automatycznie dostosowuje pozycję prowadnicy lub sygnalizuje, że prowadnice wymagają wymiany, zanim przesunięcie wpłynie na części. Jest to szczególnie ważne w przypadku maszyn wielkoformatowych, takich jakOL750CR Precyzyjna elektrodrążarka drutowa średniej prędkości, który tnie części o długości do 750 mm; niewielki dryft prowadnicy na dole części o wysokości 500 mm spowodowałby błąd zwężania, którego nie da się skorygować ręcznie. Mieliśmy klienta z branży lotniczej, który użył tej funkcji do cięcia ponad 100 identycznych łopatek turbin silnika, z których każda spełnia tolerancję ± 0,003 mm, bez konieczności ręcznego ustawiania pomiędzy zadaniami.
Czekaj, powinienem także wspomnieć o stabilności procesu przy cięciu wieloprzebiegowym. Większość precyzyjnych prac MS-WEDM wykorzystuje wiele cięć: cięcie zgrubne w celu usunięcia większości materiału, cięcie półwykańczające w celu wygładzenia powierzchni i cięcie wykańczające w celu osiągnięcia ostatecznego wymiaru i wartości Ra. Każde przejście wymaga nieco innej szczeliny iskrowej, szybkości posuwu i naprężenia drutu, a odpowiednie ich ustawienie przy każdym przejściu pozwala uzyskać wykończenie powierzchni porównywalne z maszynami wolnoobrotowymi bez długich czasów cykli. System wykrywania elektrody nie tylko monitoruje szczelinę pod kątem obróbki zgrubnej – dostosowuje się do każdego przejścia, modyfikując napięcie, prąd i prędkość posuwu w oparciu o dane gromadzone w czasie rzeczywistym. Na przykład podczas cięcia zgrubnego do szybkiego usunięcia materiału wykorzystywany jest większy prąd, dlatego system nieznacznie poszerza iskiernik, aby wytrzymać wyższą energię; cięcie wykańczające zużywa niższy prąd, więc zacieśnia szczelinę, aby uzyskać delikatniejszą krawędź. NaszOL400CT Precyzyjna elektrodrążarka drutowa średniej prędkościzostał zaprojektowany dla warsztatów wytwarzających małe, wartościowe komponenty medyczne (takie jak nakładki cewników lub stenty), które wymagają zarówno małych wymiarów, jak i gładkiej powierzchni, która nie podrażnia tkanki. System elektrod kalibruje każdy z trzech standardowych przejść, aby osiągnąć Ra <0,8 μm, co jest wyczynem trudnym do osiągnięcia w przypadku systemów, które nie mają kontroli odstępu między przejściami.
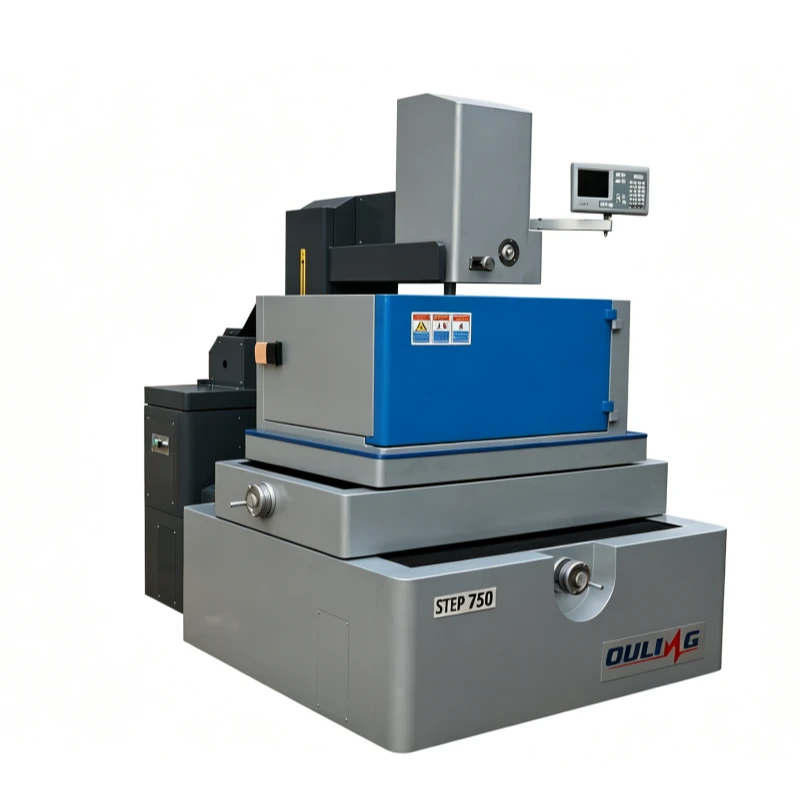
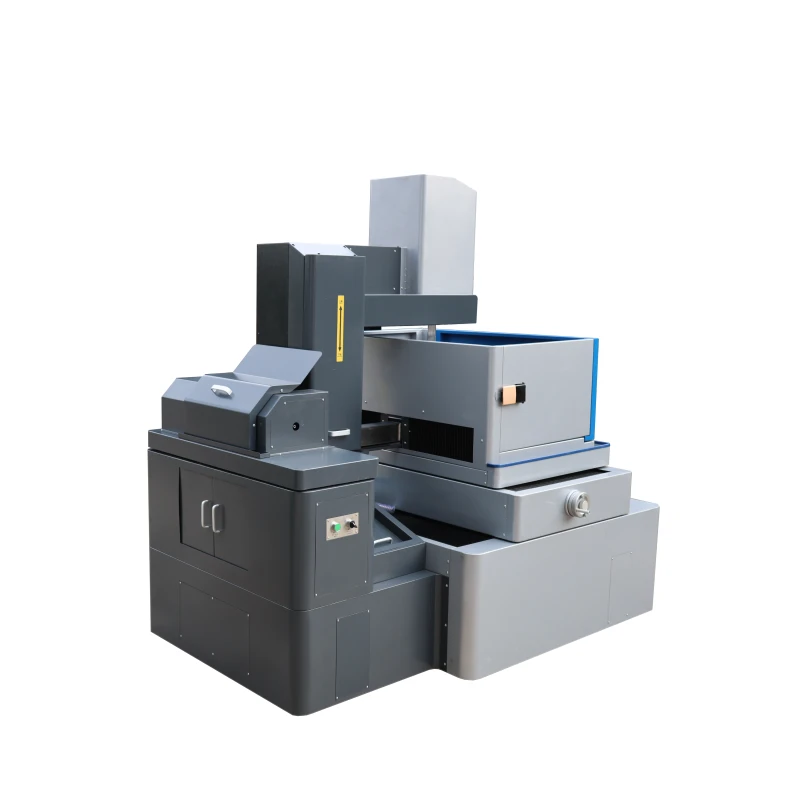
Rozmawiałem z wystarczającą liczbą operatorów, aby wiedzieć, na czym im zależy: nie tylko na specyfikacjach technicznych, ale także na tym, jak ta technologia wpływa na ich zyski. Powiedzmy sobie jasno: system wykrywania elektrod to nie tylko funkcja, którą warto mieć – bezpośrednio zmniejsza ilość odpadów, skraca czas pracy i skraca czas cykli o 10–15%, ponieważ nie trzeba robić przerw na ręczną regulację ani przerwać drutu. Sklep wykonujący 20 zleceń dziennie może zaoszczędzić 4–5 godzin tygodniowo dzięki mniejszej liczbie przerw, co przekłada się na większą liczbę zleceń wykonanych na czas i mniej pieniędzy marnowanych na złom.
Ale nie wierz mi na słowo. Współpracowałem z warsztatem pracy w Detroit, który miał problemy z poprzednim systemem MS-WEDM — złomowało 8% części samochodowych skrzyń biegów, co kosztowało ich 2000 dolarów tygodniowo w postaci materiałów i robocizny. Zmodernizowali się do naszegoOL500CT Precyzyjna elektrodrążarka drutowa średniej prędkościw zeszłym roku iw ciągu dwóch miesięcy ich złomowanie spadło do 1,2%. Operator powiedział mi: „Kiedyś pół dnia spędzałem na ponownym nawlekaniu drutu lub naprawianiu błędów cięcia; teraz mogę chodzić i konfigurować inne prace, gdy maszyna pracuje”. Na tym polega prawdziwa wartość tego komponentu: zmienia maszynę wymagającą stałego nadzoru w niezawodne, zautomatyzowane i precyzyjne narzędzie.
Jeśli szukasz precyzyjnej elektrodrążarki drutowej o średniej prędkości lub chcesz ulepszyć swoją obecną konfigurację, nie patrz tylko na prędkość podawania drutu lub rozdzielczość CNC — zapytaj o system wykrywania elektrod. Stanowi podstawę spójnych, wysokiej jakości cięć i bez niego nawet najlepiej zbudowana maszyna będzie miała trudności z dotrzymaniem wąskich tolerancji. Zaprojektowaliśmy całą naszą linię, począwszy od wersji kompaktowejPrecyzyjny drut EDM o średniej prędkościdla małych części do wielkoformatowychOL750CR Precyzyjna elektrodrążarka drutowa średniej prędkościw przypadku komponentów do przemysłu ciężkiego, wokół tej podstawowej technologii, ponieważ wiemy, jak ważna jest ona dla sukcesu naszych klientów.
Jeśli chcesz zobaczyć, jak nasz system wykrywania elektrod może usprawnić procesy cięcia lub chcesz dowiedzieć się więcej o naszych konkretnych modelach, nie wahaj się skontaktować z naszym zespołem, aby omówić Twoje zastosowanie i znaleźć rozwiązanie odpowiednie do Twoich potrzeb.
Referencje:
- McGeough, JA (2002). Zaawansowane metody obróbki. Chapmana i Halla.
- Kozak, J. i Rajurkar, KP (2000). Podstawy obróbki precyzyjnej. Marcela Dekkera.
- Stowarzyszenie Technologiczne WEDM. (2021). Wytyczne dotyczące projektowania systemów elektrodrążenia drutowego średniej prędkości i wytyczne dotyczące kontroli procesu. Międzynarodowy raport dotyczący technologii produkcji.
- Smith, Dakota (2019). Integracja czujników w czasie rzeczywistym w nietradycyjnej obróbce. Journal of Precision Engineering and Manufacturing, 20 (8), 1321–1330.